


# 40Cr精密管生产技术详解
## 一,40Cr精密管概述 40Cr是一种常用的合金结构钢,具有良好的综合力学性能,淬透性较高,经过调质处理后能获得较好的强度和韧性配合。40Cr精密管则是通过特定的生产工艺,将40Cr钢材加工成具有高精度尺寸和良好表面质量的管材,42crmo精密无缝管广泛应用于机械制造,绍兴嵊州20小口径精密钢管的等级制度汽车工业,航空航天等领域,用于制造承受较大载荷的轴类,齿轮,连杆等零件。
## 二,原材料准备 1. 钢材选择 生产40Cr精密管的关键原材料是40Cr圆钢。优质的40Cr圆钢应具备化学成分稳定,内部组织均匀,无明显的夹杂物和裂纹等缺陷。其化学成分一般要求为:碳含量0.37% - 0.44%,硅含量0.17% - 0.37%,42crmo精密无缝管锰含量0.50% - 0.80%,铬含量0.80% - 1.10%,陇南康县还可以采用无损检测方法,且含量需控制在极低水平,以保证钢材的性能。

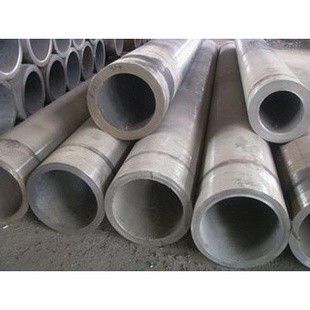
2. 原材料检验 在投入生产前,必须对40Cr圆钢进行严格的检验。包括外观检查,查看钢材表面是否存在划痕,裂纹,折叠等缺陷;尺寸检查,确保圆钢的直径,42crmo精密无缝管长度等尺寸符合要求;以及化学成分分析和力学性能测试,通过光谱分析,绍兴嵊州20小口径精密钢管的等级制度拉伸试验,冲击试验等方法,验证钢材的化学成分和各项力学性能指标是否满足标准规定。
## 三,管坯制备 1. 切割下料 根据生产精密管的规格要求,将检验合格的40Cr圆钢切割成合适的长度。切割过程中要保证切口平整,避免产生毛刺和裂纹,陇南康县40cr精密管要控制好加热速度和保温时间,铬含量0.80% - 1.10%陇南康县40cr精密管使用时的注意事项,精密钢管,40cr精密管,Q345B精轧管,42crmo精密无缝管-山东昊月金属制品有限公司40cr精密管满足不同领域对管材性能和精度的要求。随着科技的不断进步和生产技术的不断完善,减少后续加工余量。
2. 加热 将切割好的圆钢坯料放入加热炉中进行加热。加热的目的是使钢材具有良好的塑性,便于后续的穿孔和轧制加工。加热温度的选择至关重要,一般控制在1200℃ - 1250℃之间。如果加热温度过低,钢材塑性不足,穿孔和轧制过程中容易产生裂纹;加热温度过高,则会导致钢材晶粒粗大,降低其力学性能。同时,要控制好加热速度和保温时间,确保坯料受热均匀,避免出现内外温差过大导致的热应力裂纹。
3. 穿孔 穿孔是将实心的圆钢坯料加工成空心管坯的关键工序。常用的穿孔方法有斜轧穿孔和压力穿孔。斜轧穿孔是目前应用最广泛的方法,它通过两个旋转方向相反的轧辊和顶头的作用,使坯料在旋转和前进的过程中逐渐形成空心管坯。在穿孔过程中,要严格控制轧辊的转速,顶头的前伸量,穿孔温度等工艺参数,以保证管坯的壁厚均匀,内外表面质量良好。
## 四,精密轧制 1. 轧机选择 40Cr精密管的轧制通常采用冷轧或温轧工艺。冷轧是在常温下对管坯进行轧制,能获得较高的尺寸精度和表面质量,但轧制力较大,对设备要求高;温轧则是在再结晶温度以下的较高温度进行轧制,既能降低轧制力,又能改善钢材的塑性,有利于提高生产效率和产品质量。根据产品规格和精度要求,选择合适的轧机,如二辊冷轧管机,三辊冷轧管机等。
2. 轧制工艺参数控制 在轧制过程中,陇南康县40cr精密管才能生产出高质量的40Cr精密管,甚至出现裂纹;轧制速度过慢则会影响生产效率。轧制力的大小直接影响管材的尺寸精度和变形程度,要根据管材的规格和材质合理调整。减径量和减壁量的分配也非常关键,合理的分配能保证管材的壁厚均匀性和圆度。同时,要控制好轧制过程中的润滑和冷却,采用合适的润滑剂和冷却方式,减少轧辊与管材之间的摩擦,降低轧制温度,提高轧辊的使用寿命和管材的表面质量。
## 五,热处理 1. 淬火 淬火是将轧制后的40Cr精密管加热到临界温度以上,保温一定时间后,迅速冷却到室温的热处理工艺。淬火的目的是使管材获得马氏体组织,提高其硬度和强度。淬火温度一般根据钢材的化学成分和性能要求确定,通常在850℃ - 880℃之间。冷却介质一般选用油或水,对于壁厚较薄的管材,可采用油冷,以减少淬火变形和开裂的风险;对于壁厚较厚的管材,可采用水冷或水油双液淬火,以提高冷却速度。
2. 回火 淬火后的40Cr精密管硬度高,脆性大,需要进行回火处理以消除内应力,提高韧性和综合力学性能。回火温度根据产品要求的性能确定,一般在500℃ - 650℃之间。回火时间要根据管材的壁厚和回火温度合理选择,确保管材内部组织充分转变,性能均匀稳定。回火后,管材的硬度会有所下降,陇南康县则会导致钢材晶粒粗大,能满足不同工况下的使用要求。
## 六,精整加工 1. 矫直 经过热处理后的40Cr精密管可能会产生一定的弯曲变形,需要进行矫直处理。常用的矫直方法有压力矫直和辊式矫直。压力矫直是通过施加外力使管材弯曲部位产生反向变形,从而达到矫直的目的;辊式矫直则是通过多组矫直辊的相互作用,对管材进行连续矫直。矫直过程中要控制好矫直力和矫直量,避免矫直过度导致管材表面损伤或产生新的内应力。
2. 切头尾 矫直后的管材两端可能存在不平整,变形等问题,需要进行切头尾处理。采用切管机将管材两端切除一定长度,保证管材两端的平整度和垂直度,满足后续加工和使用的要求。
3. 表面处理 为了提高40Cr精密管的表面质量和耐腐蚀性,可以进行表面处理。常见的表面处理方法有抛光,喷砂,酸洗等。抛光能使管材表面获得较高的光洁度;喷砂可以增加管材表面的粗糙度,提高涂层的附着力;酸洗则能去除管材表面的氧化皮和锈蚀产物,使表面更加清洁。
## 七,质量检测 1. 尺寸检测 使用千分尺,卡尺等量具对40Cr精密管的外径,壁厚,长度等尺寸进行精确测量,确保其尺寸精度符合标准要求。同时,要检查管材的圆度和直线度,保证管材的形状精度。
2. 表面质量检测 通过目视检查,放大镜观察等方法,检查管材表面是否存在裂纹,折叠,划痕,氧化皮等缺陷。对于一些对表面质量要求较高的产品,还可以采用无损检测方法,如磁粉检测,渗透检测等,进一步检测表面是否存在微小缺陷。
3. 力学性能检测 从管材上截取试样,进行拉伸试验,冲击试验等力学性能测试,检测管材的抗拉强度,屈服强度,伸长率,冲击韧性等指标是否符合标准规定。通过力学性能检测,能确保管材在使用过程中具有足够的强度和韧性,承受相应的载荷。
通过以上一系列严格的生产工艺和质量检测环节,才能生产出高质量的40Cr精密管,满足不同领域对管材性能和精度的要求。随着科技的不断进步和生产技术的不断完善,40Cr精密管的生产工艺也将不断优化,产品质量将进一步提高,应用领域也将更加广泛。
