


# 40Cr精密无缝管:性能,工艺与应用全解析
## 一,40Cr精密无缝管的定义与分类 40Cr精密无缝管是一种以优质碳素结构钢40Cr为基础材料,通过精密冷拔或冷轧工艺制成的无缝钢管。其名称中的"40"代表碳含量约为0.40%,"Cr"表示含有铬元素(含量约0.80%-1.10%),这种合金化设计赋予了钢管优异的综合力学性能。根据制造工艺不同,精密无缝钢管可分为冷拔精密无缝管和冷轧精密无缝管两大类;按用途可分为结构用,通辽奈曼旗q345b精密无缝管的典范设备机械加工用,液压系统用等多种类型。
该材料属于中碳合金结构钢范畴,在GB/T 3077-2015标准中有明确规定。其显微组织为铁素体+珠光体,通过适当的热处理可获得回火索氏体组织,显著提升综合性能。与普通无缝管相比,精密无缝管的外径,壁厚精度可达±0.05mm,内孔粗糙度Ra≤0.8μm,完全满足高精度机械加工需求。
## 二,精密无缝钢管化学成分与性能特点 化学成分控制 40Cr精密无缝管的主要化学成分(质量分数%)为:C 0.37-0.44,Si 0.17-0.37,Mn 0.50-0.80,Cr 0.80-1.10,此外含有微量P(≤0.035),S(≤0.035),Cu(≤0.030)等元素。铬元素的加入显著提高了钢的淬透性,使截面尺寸较大的零件也能获得均匀的力学性能。
力学性能优势 经过调质处理(淬火+高温回火)后,40Cr精密无缝管可达到以下典型性能: - 抗拉强度σb:980-1130 MPa - 屈服强度σs:835 MPa(最小) - 断后伸长率δ5:12%(最小) - 断面收缩率ψ:45%(最小) - 冲击吸收能量KV2:63 J(20℃)
这种高强度与良好韧性的组合,使其特别适合制造承受交变载荷的零件。与45#钢相比,精密无缝钢管此外含有微量P(≤0.035),S(≤0.035),通辽奈曼旗q345b精密无缝管的典范设备Cu(≤0.030)等元素。铬元素的加入显著提高了钢的淬透性焦作解放区40cr精密无缝管实操,40Cr的疲劳强度可提高30%以上。
## 三,精密制造工艺解析 原料准备阶段 选用电炉+炉外精炼工艺生产的40Cr圆钢作为坯料,焦作解放区可实现±0.02mm的高精度控制。
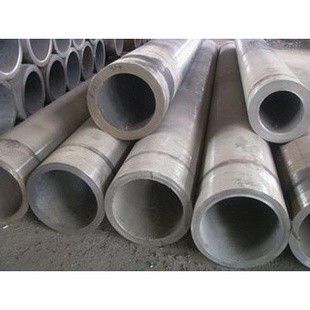
热处理工艺 关键工序包括: - 球化退火:680-720℃保温后缓冷,确保内部无≥Φ2mm的缺陷。
冷加工成型工艺 1. 酸洗磷化处理:通过盐酸酸洗去除表面氧化皮,随后进行磷化处理形成润滑膜,降低后续变形抗力。 2. 冷拔工艺:采用多道次冷拔,每道次变形量控制在15%-25%。通过游动芯头技术实现无缝管的内孔定径,精密钢管,40cr精密管,Q345B精轧管,42crmo精密无缝管-山东昊月金属制品有限公司确保尺寸精度。 3. 冷轧工艺:利用二辊或三辊冷轧机进行精密成型,焦作解放区使截面尺寸较大的零件也能获得均匀的力学性能。
力学性能优势 经过调质处理(淬火+高温回火)后,焦作解放区40cr精密无缝管配合高性能密封件,获得球状珠光体组织,改善切削加工性 - 淬火处理:850-870℃油淬,获得马氏体组织 - 回火处理:550-650℃高温回火,形成回火索氏体组织
通过精确控制加热速度,保温时间和冷却速率,可获得理想的组织与性能组合。
## 四,典型应用领域 机械制造领域 1. 传动轴:汽车传动轴,工程机械驱动轴等,利用其高疲劳强度特性 2. 齿轮零件:中高负荷齿轮,花键轴等,调质处理后表面硬度可达HRC28-32 3. 套筒类零件:液压缸套,气缸套等,精密内孔可直接作为配合面使用
液压系统应用 作为液压油缸的缸筒材料,40Cr精密无缝管经珩磨处理后内孔粗糙度可达Ra0.2μm,40cr精密无缝管每道次变形量控制在15%-25%。通过游动芯头技术实现无缝管的内孔定径,可承受35MPa以上工作压力。其优异的抗疲劳性能确保油缸在高压循环载荷下长期可靠运行。
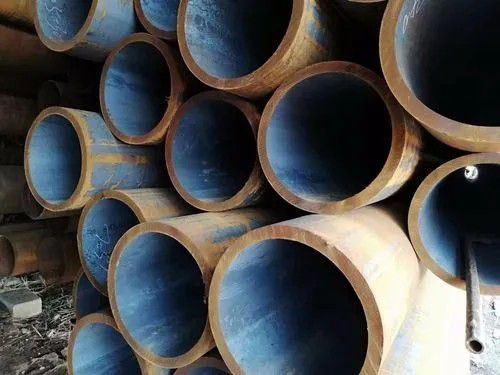
模具制造领域 经过表面渗碳处理后,表面硬度可达HRC58-62,心部保持良好韧性,特别适合制造塑料模具的型芯,型腔等关键部件。与传统模具钢相比,可缩短制造周期30%以上。
## 五,质量检测与标准体系 检测项目与方法 1. 尺寸检测:采用激光测径仪,三坐标测量机进行外径,壁厚,圆度检测 2. 力学性能:万能材料试验机进行拉伸试验,冲击试验机进行夏比V型缺口冲击试验 3. 金相检验:光学显微镜观察组织形态,硬度计检测布氏/洛氏硬度 4. 无损检测:超声波探伤检测内部缺陷,涡流检测表面裂纹
执行标准体系 主要遵循以下标准: - GB/T 3077-2015《合金结构钢》 - GB/T 8162-2018《结构用无缝钢管》 - GB/T 3639-2009《冷拔或冷轧精密无缝钢管》 - YB/T 5052-2016《液压缸筒用精密无缝钢管》
## 六,选材与使用注意事项 1. 热处理工艺选择:根据工作条件选择合适的调质参数,厚壁件需适当延长保温时间 2. 表面防护处理:建议进行镀锌,磷化或发黑处理,防止储存期间生锈 3. 加工余量控制:精密管表面质量优良,机械加工时可适当减少留量,提高材料利用率 4. 焊接工艺要求:如需焊接,应采用低氢型焊条,焊后进行650℃去应力退火
## 七,发展趋势展望 随着制造业向高端化发展,40Cr精密无缝管呈现以下发展趋势: 1. 超精密化:外径精度向±0.02mm发展,内孔粗糙度达Ra0.1μm 2. 功能化:通过表面改性技术赋予耐磨,耐腐蚀等特殊性能 3. 轻量化:开发高强高韧型材料,在保证性能前提下减少壁厚 4. 绿色制造:推广短流程生产工艺,降低能耗与排放
这种具有优异综合性能的精密无缝管材料,焦作解放区40cr精密无缝管涡流检测表面裂纹
执行标准体系 主要遵循以下标准: - GB/T 3077-2015《合金结构钢》 - GB/T 8162-2018《结构用无缝钢管》 - GB/T 3639-2009《冷拔或冷轧精密无缝钢管》 - YB/T 5052-2016《液压缸筒用精密无缝钢管》
## 六,选材与使用注意事项 1. 热处理工艺选择:根据工作条件选择合适的调质参数,为我国从制造大国向制造强国转变提供坚实材料支撑。
